خانه / وبلاگ تجهیزات پیشتنیدگی برای دالهای توخال
چگونه تجهیزات پیشتنیدگی از تولید دال با هسته توخالی پشتیبانی میکند
اکسترودر توجه را به خود جلب میکند، اما اسلب تنها به این دلیل کار میکند که فولاد ابتدا بهدرستی تحت تنش قرار گرفته باشد. در اینجا توضیح میدهیم بخش تنشدهی خط چه کاری انجام میدهد و قبل از خرید آن چه مواردی را باید بررسی کنید.
توسط ماشینآلات پیشساخته کیلای · · ۷ دقیقه مطالعه
دال توپر نازک برای دهانهاش است. این امر به این دلیل ممکن میشود که بتن قبل از آنکه دال بار کف را تحمل کند، تحت فشار فولادهای تنشدار قرار میگیرد. بدون این فولادها، حفرههایی که وزن را کاهش میدهند، باعث ترکخوردگی و شل شدن دال میشوند.
آن نیروی فشار از تجهیزات پیشتنیدگی برای دالهای توخالی. این مقاله توضیح میدهد که این تجهیزات در هر مرحله از تولید چه کاری انجام میدهند، معمولاً چه اشتباهاتی هنگام تطبیق نامناسب آنها با خط تولید رخ میدهد و چگونه باید آنها را انتخاب کرد.
۱. چرا دالهای هسته توخالی پیشتنیده میشوند؟
بتن در فشردگی قوی و در کشش ضعیف است. دالِ گسترده بین تکیهگاهها تمایل به خم شدن دارد و سطح زیرین آن تحت کشش قرار میگیرد. بتن معمولی در آنجا تحت بار متوسط ترک خواهد خورد.
پیشتنیدگی این مشکل را از قبل برطرف میکند. میلگردها در طول دال کشیده میشوند و در حالی که بتن اطراف آن گیرش مییابد، تحت کشش بالا نگه داشته میشوند. وقتی این نیرو آزاد میشود، میلگردها سعی میکنند کوتاه شوند و بتن را تحت فشار قرار میدهند. بعداً، وقتی بار دال را خم میکند، آن فشردگی از پیش ایجادشده باید مصرف شود قبل از اینکه رویهٔ زیرین وارد کشش شود.
نتیجه، دالهای است که دهانهٔ بزرگتری دارد، تغییرشکل کمتری دارد و با مصرف کمتر مصالح، کنترل ترک در آن حفظ میشود. به همین دلیل هستههای توخالی تقریباً همیشه محصولات پیشتنیده هستند و تجهیزات تنشدهی به همان اندازه دستگاه قالبگیری شایستهٔ توجه است.
۲. تجهیزات پیشتنیدگی برای دالهای هسته توخال شامل چه مواردی است؟
در یک خط با بستر طولانی، تجهیزات پیشتنیدگی بیش از یک جک است. این تجهیزات معمولاً شامل موارد زیر است:
- جکهای هیدرولیک که سیمها یا رشتهها را به سمت نیروی طراحی میکشند
- واحد قدرت هیدرولیک که جکها را به حرکت درمیآورد
- دستگاههای اندازهگیری برای نیرو و کشش
- ابزارآلات لنگراندازی, ، مانند دستهها و چنگکها، که فولاد را در هر دو انتها نگه میدارد
- اباتمنتهای انتهایی روی بستر ریختهگری که بار را تحمل میکند
- تجهیزات تغذیه و جابجایی برای چیدن فولاد در امتداد بستر
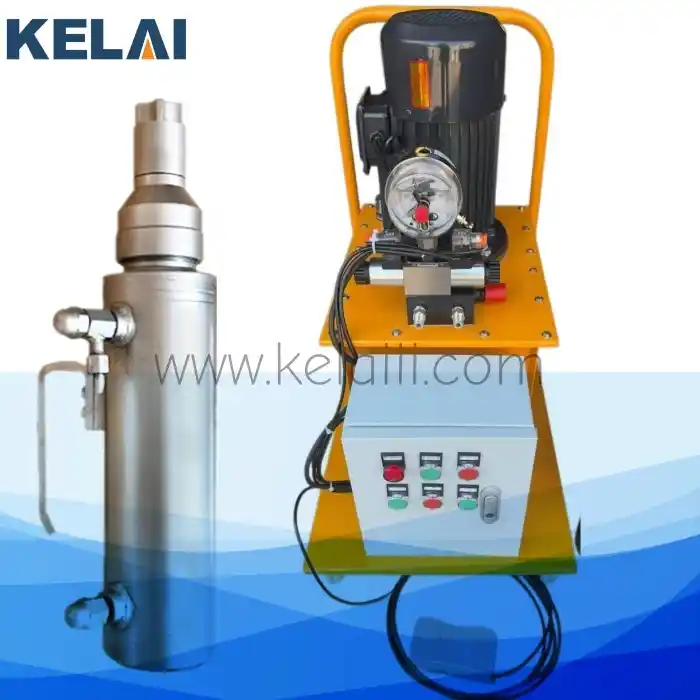
برای خطوط سیم و رشتهای، یک اختصاصی دستگاه تنشدهی سیم فولادی پیشتنیده پوششدهندهٔ کشش و اندازهگیری است. همین خانوادهٔ محصول همچنین در سایت جهانی ما بهعنوان یک دستگاه تنشدهی سیم فولادی پیشتنیده.
دستگاه کشش کِلا: پارامترهای اصلی فنی (قابل سفارشیسازی)
| پارامتر | ارزش |
|---|---|
| فولاد قابل اجرا | سیمها و رشتههای فولادی، ۵-۲۵ میلیمتر |
| نیروی تنش | ۱۵۰ کیلونیوتن/۲۵۰ کیلونیوتن/۲۷۰ کیلونیوتن |
| کشیدن استروک | ۲۰۰-۱۲۰۰ میلیمتر |
این دستگاه عمدتاً روی خطوط سیمی استفاده میشود و همچنین میتواند رشتههای فولادی را تنش دهد. پارامترها بین مدلها متفاوت هستند، بنابراین لطفاً تماس با ما برای جزئیات مدلی که با خط شما سازگار است.
۳. پنج عملکرد تجهیزات پیشتنیدگی برای دالهای توخال
| کار | در تولید چه معنایی دارد |
|---|---|
| ۱. نیرو را اعمال کنید | هر سیم یا رشته را در امتداد کل طول بستر به تنش مشخص بکشید. |
| ۲. یکنواخت نگه دارید | به هر سیم یا رشته نیرویی یکنواخت وارد کنید تا دال بهطور نامتوازن بارگذاری نشود. |
| ۳. نگهش دار | میلگردها و شمعها نیروی وارده را در حین بتنریزی، کوبیدن و آببندی ثابت نگه میدارند. |
| ۴. اثباتش کن | نیرو و کشش را اندازهگیری کنید تا بتوان نتیجه را با طراحی مقایسه کرد. |
| ۵. آن را با ایمنی رها کنید | پس از تأیید رسیدن مقاومت رهاسازی به حد لازم، نیرو را بهصورت کنترلشده به بتن منتقل کنید. |
تجهیزات پیشتنیدگی برای دالهای هسته توخالی باید هر پنج مورد را بهخوبی انجام دهد. اگر هر یک از این موارد با شکست مواجه شود، کیفیت دال آسیب میبیند، حتی وقتی اکسترودر و مخلوط کاملاً بینقص باشند. به همین دلیل ما همیشه سیستم تنشدهی را همراه با سایر بخشهای خط تولید بررسی میکنیم، نه بهعنوان یک افزونه.
۴. جایگاه تنشدهی در چرخه تولید
- فولاد را پهن کنیدسیمها یا رشتهها را در امتداد بستر تمیز، از یک اباتمنت تا اباتمنت دیگر بکشید.
- تنش در نیروی طراحیهر سیم یا رشته را تا نیروی مورد نیاز بکِشید و کشش را با مقدار مورد انتظار مقایسه کنید.
- بتن را قرار داده و متراکم کنیدماشین شکلدهی در امتداد بستر روی فولاد تحتکشش حرکت میکند. فولاد باید در این حین تحتفشار باقی بماند.
- شفاءبتن با فولاد که هنوز تحت کشش است، استحکام مییابد.
- قدرت رهاسازی را تأیید کنیدبتن را آزمایش کنید. هیچچیز را رها نکنید تا زمانی که به مقاومت مشخصشده برسد.
- نیرو را آزاد کننیرو را طبق رویهٔ تأییدشده به بتن منتقل کنید، سپس دالها را به طول دلخواه برش دهید.
توجه کنید که چقدر از چرخه به باقی ماندن فولاد تحت نیرو بستگی دارد. دستگاه شکلدهی که کل بستر را میلرزاند، فشار واقعی بر لنگرها وارد میکند، بنابراین سیستم تنشدهی و اکسترودر باید با هم مشخص شوند. ما ماشین دال هسته توخالی صفحه سمت شکلگیری همان خط را نشان میدهد.
۵. وقتی تنش ضعیف باشد، چه مشکلی پیش میآید؟
مشکلات به ندرت به صورت یک شکست فاجعهبار ظاهر میشوند. آنها به صورت افت کیفیت بروز میکنند:
- نیروی نامتوازن بین سیمها منجر به لوحههایی میشود که انحنای متفاوتی نسبت به یکدیگر دارند، که نصب در محل را دشوارتر میکند.
- لغزش فولاد در لنگرها بخشی از پیشتنیدگی را از دست میدهد، بنابراین دال طبق طراحی عمل نمیکند.
- سوابق ضعیف نیروی انسانی یعنی وقتی مشتری یا بازرس میپرسد، نمیتوانید ثابت کنید که یک دسته به درستی ساخته شده است.
- رهاسازی خشن یا ناگهانی میتواند انتهای تختهها را بشکند و تخت را تکان دهد.
- تنشیدهی دستی آهسته تنظیمات را به گلوگاه تبدیل میکند، بنابراین اکسترودر سریع بین اجراها بیکار میماند.
شایان یادآوری: یک دال ممکن است بینقص به نظر برسد و با این حال تحتفشار اولیهٔ ناکافی باشد. تجهیزات مناسب و سوابق دقیق همان چیزی هستند که به شما اجازه میدهند به محصولی که از قالب خارج شده اعتماد کنید.
۶. نحوه انتخاب تجهیزات پیشتنیدگی برای دالهای توخال
پیش از مقایسه قیمت تجهیزات پیشتنیدگی برای دالهای توخالی، این نکات را مشخص کنید:
| بررسی | چرا اهمیت دارد |
|---|---|
| نوع و قطر فولاد | جکها، گریپها و لنگرها برای اندازهٔ مشخصی از فولاد ساخته شدهاند. اطمینان حاصل کنید که قطر سیم یا دستهٔ شما در محدودهٔ دستگاه (۵–۱۸ میلیمتر در دستگاه ما) قرار دارد. |
| نیرو بر هر سیم یا رشته | ماشین باید با حاشیه به نیروی طراحی شما برسد، نه در حد توان خود. ماشین استاندارد ما با ظرفیت ۲۷۰ کیلو نیوتن ارزیابی شده است. |
| دقت اندازهگیری | برای ثبت سوابق باکیفیت، به قرائتهای قابلاعتماد از نیرو و کشش نیاز دارید. |
| طول بستر و طراحی اَباتمنت | ابزار باید متناسب با تخت شما باشد و اباتمنتها باید تمام نیرو را تحمل کنند. |
| سرعت و کار | زمان راهاندازی هر دستگاه چاپ بر خروجی روزانه و اندازهٔ تیم تأثیر میگذارد. |
| تعمیر و قطعات یدکی | دستهها و آببندها فرسوده میشوند. بپرسید تعویضها با چه سرعتی میرسند. |
مشخصات فولاد و چیدمان تخت خود را زود ارائه دهید. با این کار میتوانیم تأیید کنیم کدام یک از دستگاههای تنشدهی ما برای محدوده تختههای شما مناسب است. برای دید وسیعتر از فهرست کامل تجهیزات، راهنمای جهانی ما را بخوانید. تجهیزات خط تولید دال با هسته توخالی, ، یا ببینید ما ماشین ساخت دال بتنی پیشساخته صفحه.
۷. اصول ایمنی
یک سیم یا رشتهٔ تحتکشش مقدار زیادی انرژی ذخیره میکند. تا زمانی که فولاد تحتفشار است، محل را بهعنوان منطقهٔ خطرناک در نظر بگیرید.
- هنگام سفت کردن و شل کردن، افراد را از خط فولاد و انتهای تخت دور نگه دارید.
- از گاردها و لنگرهایی استفاده کنید که برای آن نیرو درجه بندی شدهاند و گیرهها و چَکها را بهطور منظم بازرسی کنید.
- نیرو را تنها پس از تأیید استحکام رهاسازی آزاد کنید و طبق رویهٔ تأییدشده برای توالی عمل کنید.
- اپراتورهای قطار را در مورد تجهیزات خاص آموزش دهید و سوابق نگهداری را حفظ کنید.
همیشه از طراحی مهندسی و استانداردهای ایمنی که در کشور شما اعمال میشوند، پیروی کنید.
۸. پرسشهای متداول
تجهیزات پیشتنیدگی برای دالهای توخالی چیست؟
این مجموعه از دستگاهها است که سیمها یا رشتههای فولادی را پیش از بتنریزی در امتداد بستر ریختهگری تحت کشش قرار میدهد. معمولاً شامل جکهای هیدرولیک، یک واحد نیرو، دستگاههای اندازهگیری نیرو و کشش، سختافزار مهار و تکیهگاههای انتهایی است.
چرا دالهای هسته توخالی پیشتنیده میشوند؟
پیشتنیدگی بتن را قبل از آنکه دال هیچ باربری را بر عهده بگیرد، تحت فشار قرار میدهد. این امکان را میدهد که دال نسبتاً نازکی با هستههای توخالی بتواند فواصل طولانی را پوشش دهد، در حالی که ترکخوردگی و تغییر شکل را تحت کنترل نگه میدارد.
نیروی پیشتنیدگی چه زمانی آزاد میشود؟
فقط پس از آنکه بتن به مقاومت مشخصشده برای رهاسازی برسد، که با آزمایش تأیید شده باشد، و پس از طی رویهٔ رهاسازی مصوب.
آیا یک دستگاه تنشدهی میتواند هم سیم و هم رشته را پردازش کند؟
اغلب بله، اما بستگی به دستگاه دارد. جکها، لنگرها و گریپها برای نوع فولاد و محدوده اندازههای مشخصی طراحی شدهاند. دستگاههای تنشدهی KELAI عمدتاً برای خطوط سیمی استفاده میشوند و همچنین میتوانند رشتههای فولادی را با قطر فولاد قابل استفاده ۵ تا ۱۸ میلیمتر تنشدهی کنند. قبل از انتخاب دستگاه، سازگاری آن را با مشخصات فولاد خود تأیید کنید.
وقتی از یک تأمینکننده درباره تجهیزات تنشدهی سؤال میکنم، چه باید بگویم؟
نوع و قطر فولاد، نیروی مورد نیاز برای هر سیم یا دسته، طول بستر، محدوده تختهسازی و هدف تولید را اعلام کنید تا تأمینکننده بتواند تجهیزات را با خط تولید شما تطبیق دهد.
آیا برای دالهای توخال نیاز به تجهیزات پیشتنیدگی دارید؟
مشخصات فولاد، طول تختهورق و هدف تولیدتان را به ما بگویید. مهندسان ما یک سیستم تنشدهی متناسب با خط دال توخالی شما پیشنهاد خواهند داد.
تماس با کیلای مشاهده ماشین تنش